
Rotacijska peć se rijetko kvari bez upozorenja. Školjka vam obično govori da se nešto mijenja mnogo prije nego što se pojavi pukotina: malo čvršći oval dok se svaki poprečni presjek kotrlja preko gume, mala grba u osi, vruća točka koja se vraća na isto mjesto nakon svakog zidanja. Laserska dijagnostika ljuske peći postoji kako bi rano uhvatila te signale i pretvorila ih u brojke na koje možete djelovati tijekom planiranog zaustavljanja, a ne prisilnog.
U nastavku ćemo proći kroz ono što lasersko istraživanje zapravo mjeri, kako se mjerenje provodi na peći pod naponom i kako čitati rezultate uz ono što se događa na strani procesa izgaranja.
Laserski sustav ljuske peći je beskontaktni mjerni alat. Umjesto pričvršćivanja brojčanika na ljusku ili razvlačenja žica između stupova, laserski uređaj za praćenje ili lasersko skeniranje postavljen je pored peći i koristi se za određivanje deformacije ljuske, guma i osi peći. Budući da ništa ne dodiruje ljusku, ispitivanje se može provesti dok peć radi i dok je vruća, gdje se pokazuje prava geometrija.
Iz ankete obično proizlaze četiri skupine rezultata:
Postupak je jednostavniji od analize koja ga slijedi, ali svaki je korak bitan. Tipična anketa radi ovako:
Dva detalja odvajaju korisnu anketu od zbunjujuće. Prvo je stabilno stanje. Mjerenje ljuske dok se peć još zagrijava daje brojeve koji se neće ponavljati, što ih čini beskorisnim kao referenca. Druga je osnovna linija. Jedna anketa govori vam kako pećnica izgleda danas; dvije ankete u razmaku od nekoliko mjeseci govore vam kamo to ide.
Nakon što se podaci obrade, većina rasprava se svodi na pregršt parametara. Tablica u nastavku je verzija koju koristimo kada razgovaramo s operaterima peći o novom izvješću o ispitivanju.
| Parametar | Što javlja laser | Znak upozorenja | Što obično znači |
|---|---|---|---|
| Ovalnost | Maksimalni do minimalni radijus tijekom jednog kruga, po stanici | Trend rasta, ili otprilike 0,5% promjera ljuske | Rizik od zamora ljuske, labavljenja cigle, puzanja gume preuske ili prelabave |
| Osovina peći / ručica | Odstupanje postavljenih središta od projektirane osi | Zavoj koji raste između istraživanja | Slijeganje stupova, poravnanje valjaka, neravnomjerno toplinsko širenje |
| Ispuštanje školjke | Radijalno odstupanje površine ljuske na stanici | Jedna je postaja očito gora od susjednih | Lokalno ispupčenje, gubitak premaza, udar plamena |
| Uzdužni profil | Položaj ljuske i promjer duž duljine peći | Grba koja se pomiče ovisno o uvjetima paljbe | Toplinski nagib potaknut oblikom plamena i premazom |
| Geometrija gume i valjka | Položaj gume, puzanje, nagib i poravnanje valjka | Puzanje pretijesno ili prelabavo | Ovalnost at the pier, accelerated tire and roller wear |
Deformacija ljuske nije samo mehanički problem. Veliki udio ovalnosti, nagnutosti i vrućih točaka koje vidimo u izvješćima o ispitivanju potječe iz načina na koji se toplina isporučuje u peć.
Plamen koji je predug i preblag širi toplinu daleko niz školjku, gdje je obloga tanja i ima manje premaza za zaštitu čelika. Prekratak plamen koncentrira toplinu blizu zone gorenja i može skinuti premaz. Oba slučaja stvaraju neujednačenu obodnu temperaturu, a neujednačena temperatura stvara neujednačenu ekspanziju, koja se zatim prikazuje u laserskom pregledu kao ispupčenje, savijanje ili povećanje ovalnosti koje nikakva količina podmetanja ne može ispraviti.
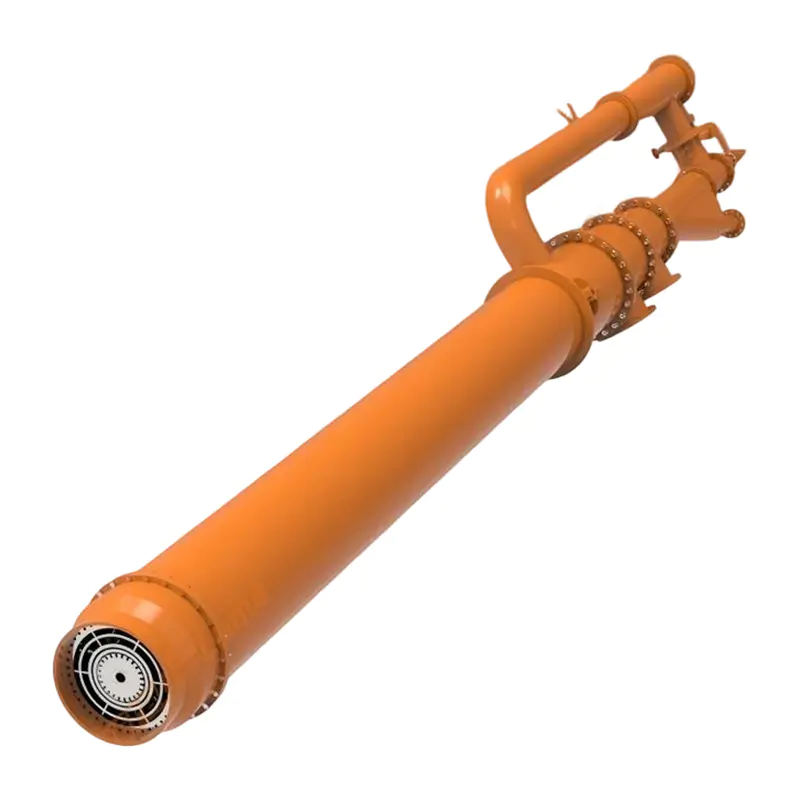
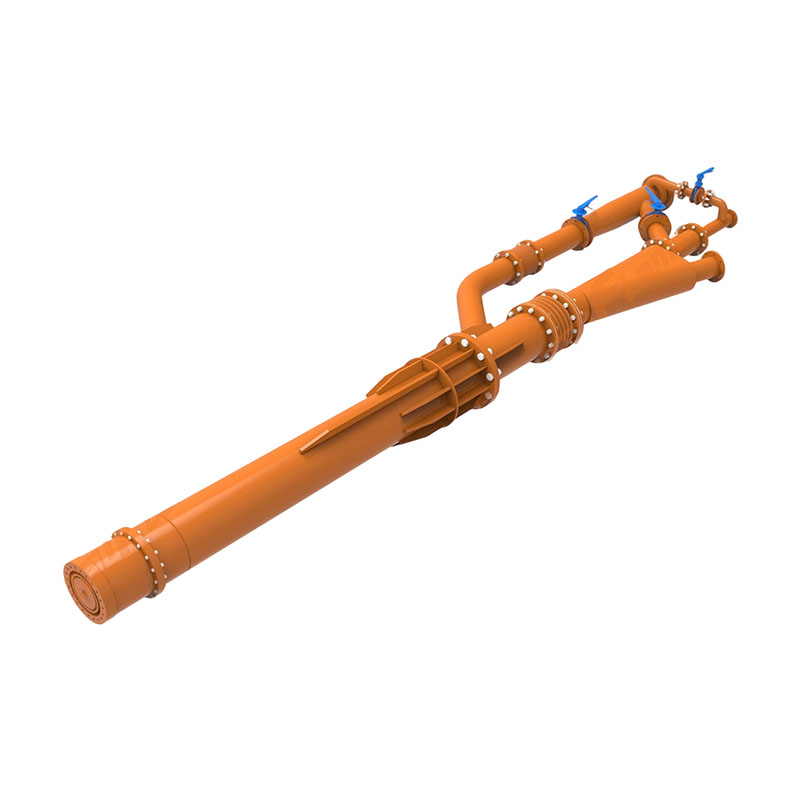
Zato se podešavanje plamenika i laserska dijagnostika obično isplati raditi u istom prozoru. Ako se vruća traka pomakne kada promijenite primarni zrak ili pomaknete rascjep od aksijalnog do vrtložnog, uzrok je toplinski, a ne strukturni. Ako stanica zadrži istu ovalnost bez obzira na to kako je plamen postavljen, vjerojatno gledate na problem s gumom, valjkom ili školjkom. Ovo testiranje funkcionira samo kada se oblik plamena može prilagoditi i ponoviti na zahtjev, što je namjera dizajna iza našeg 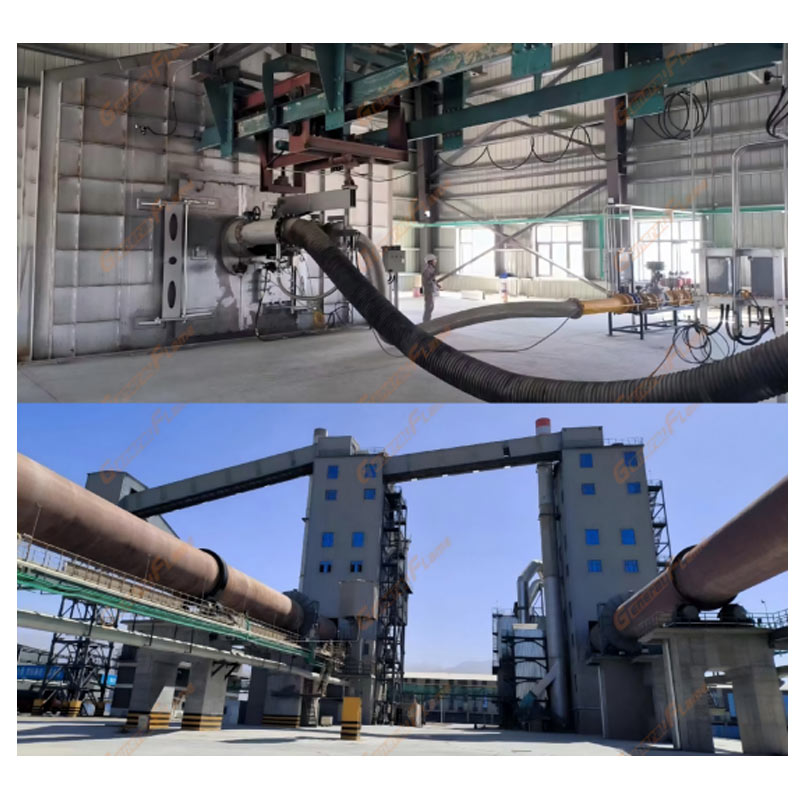 GeneralFlame podesivi rotacijski plamenik za peć s preciznom kontrolom plamena Podesiva Laval mlaznica i generator vrtloga ovog plamenika omogućuju preciznu kontrolu plamena, podržavajući ponovljivo podešavanje potrebno za lasersku dijagnostiku. Pogledajte proizvod → .
Laserska dijagnostika vrijedi samo ako izvješće završi odlukama. U praksi se rezultati unose u nekoliko poznatih radnji:
Promjene goriva zaslužuju vlastito spominjanje. Kada postrojenje prijeđe na alternativna ili mješovita goriva, plamen drugačije zrači i mapa temperature ljuske se pomiče s njim, tako da je drugo ispitivanje nakon promjene jeftin način da se potvrdi da se ljuska nosi. Pečenje na više goriva sada je normalno, a ne egzotično, a oprema mora biti usklađena s peći, a ne samo s popisom goriva, što je način na koji pristupamo našem 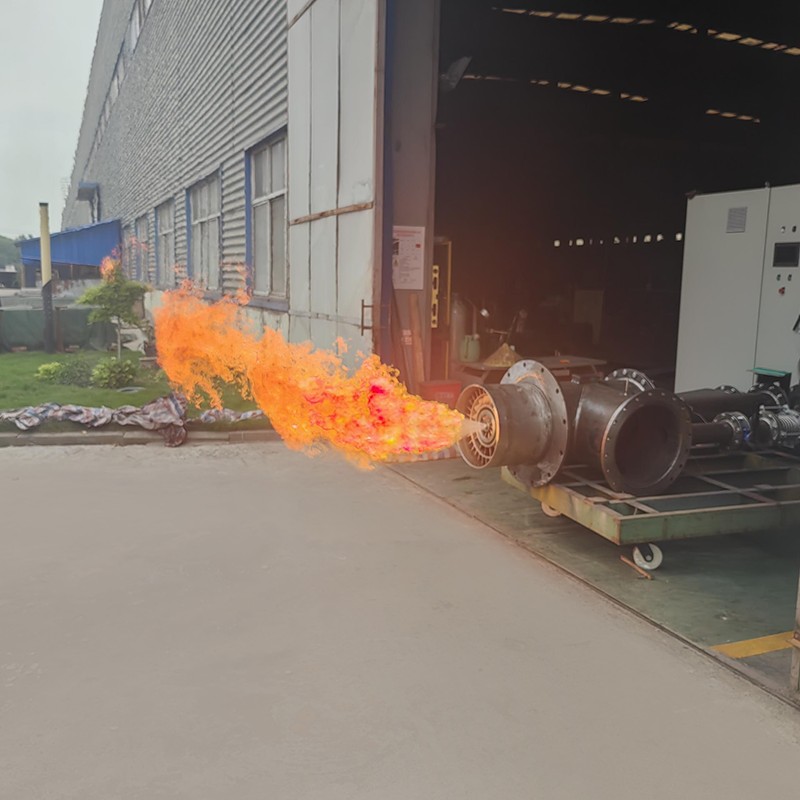 GeneralFlame plamenik s više goriva za suizgaranje za rotacijske peći Ovaj plamenik sa zajedničkim izgaranjem na više goriva koristi podesivu Laval mlaznicu i vrtložni generator promjenjivog koraka kako bi omogućio prilagodljivost goriva kada se postrojenja prebace na alternativna ili miješana goriva. Pogledajte proizvod → .
Vrijedno je biti iskren u pogledu ograničenja. Lasersko istraživanje mjeri geometriju, a ne uzroke.
Korišteno na taj način, lasersko istraživanje postaje alat za planiranje održavanja, a ne jednokratno izvješće.
Laserska dijagnostika ljuske peći odgovara na jedno specifično pitanje: kako se ljuska ponaša dok se okreće? Taj je odgovor najvrjedniji kada se vrati u rad, kako se peć loži, kako se planira obloga i kako se mehaničke komponente podešavaju.
Gradimo plamenike za rotacijske peći i sustave za izgaranje za cement, vapno, nikal, litij, cinkov oksid, pelete i linije za preradu otpada, a provodimo puno vremena na gradilištu slušajući probleme s ljuskom. Ako je vaše posljednje istraživanje pokazalo vruću traku, vrijednost ovalnosti koja je puzala prema gore ili os koja neće ostati tamo gdje ste je postavili, stranu izgaranja u peći vrijedi pregledati u isto vrijeme. Naš projekti sustava upravljanja izgaranjem u peći i što šire industrijske peći i tehnologija izgaranja rad koji isporučujemo oba počinju s istog mjesta: prvo izmjerite, a zatim nešto promijenite.

 OEM/ODM proizvođači visokoučinkovite opreme za izgaranje i toplinske opreme