
A Peć za vruće pjeskarenje je visoka peć za proizvodnju željeza koja se opskrbljuje zrakom koji je prethodno zagrijan — obično na 900–1300°C — prije nego što se upuhuje u peć kroz mlaznice koje se nazivaju tuyeres, umjesto da mu se dovodi zrak sobne temperature ("hladno puhanje"). Samo predgrijavanje događa se u zasebnom dijelu opreme koji se naziva peć s vrućim mlazom (također poznat kao Cowper štednjak), a dobiveni zagrijani zrak je ono što se naziva "vrući mlaz". Gotovo svaka visoka peć koja danas radi koristi ovaj sustav, jer predgrijani zrak dramatično smanjuje potrošnju goriva i povećava učinak u usporedbi s hladnim visokim pećima korištenim prije 1830-ih.
Razlika je bitna jer vruće puhanje nije samo manja izmjena — to je jedna od nekolicine inovacija koje su veliku proizvodnju željeza na koksu uopće učinile ekonomski isplativom. Visoke peći napajane zrakom prethodno zagrijanim na 900–1250°C mogu stvoriti temperature taljenja od oko 1650°C, značajno smanjujući potrošnju koksa po toni proizvedenog željeza. Razumijevanje načina na koji sustav vrućeg mjehanja radi - i zašto je temperatura tog zraka toliko važna - ključ je za razumijevanje učinkovitosti moderne visoke peći.
Sustav vruće visoke peći izgrađen je oko dva povezana dijela opreme koji rade zajedno: same visoke peći, gdje se odvija reakcija taljenja, i peći s vrućim visokim pećima, gdje se zrak zagrijava prije nego što uopće stigne u peć.
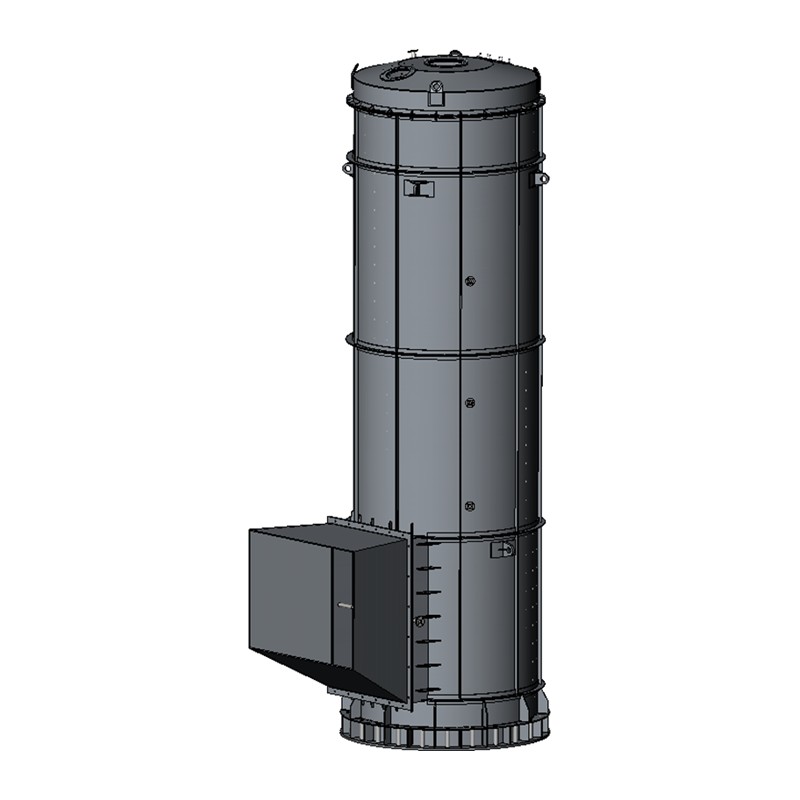
Peć je u biti okomita cilindrična čelična ljuska obložena šamotnom opekom, s unutrašnjosti odvojenom u dvije komore: komoru za izgaranje, u kojoj izgaraju plinovi iz visoke peći i drugi izvori goriva, i regenerativnu komoru ispunjenu šablonom od vatrostalne opeke koja se zagrijava izgorenim plinom. Ove vatrostalne "kockaste opeke" su medij za pohranu topline — one upijaju toplinu tijekom izgaranja i otpuštaju je kasnije dok kroz njih prolazi svježi zrak.
Peć s vrućim mlazom ne radi neprekidno u jednom načinu rada — ona se izmjenjuje između dvije faze. Tijekom perioda uključenog plina (paljenja), gorivi plin se izgara kako bi se zagrijao toplinski spremnik od kockica; tijekom razdoblja rada, zrak se zagrijava strujanjem kroz taj toplinski spremnik. Tijekom perioda pražnjenja na mjehuriću, svježi zrak pokreće ventilator pod povišenim tlakom preko zagrijanih cigli, a nakon što se zagrije na čak 1200°C, taj se zrak — koji se sada zove vruće puhanje — dovodi na dno visoke peći za taljenje željezne rude.
Budući da jedna peć ne može istovremeno grijati plin i grijati zrak, većinu visokih peći opslužuju tri peći: dok se dvije griju, mlaz zraka prolazi kroz regenerativnu komoru treće peći na putu u visoku peć. Ova rotacija je ono što visokoj peći omogućuje kontinuiranu, neprekinutu opskrbu toplim zrakom 24 sata dnevno.
Zagrijani zrak putuje od peći do peći kroz cijev koja ga distribuira do mlaznica za vruće mlaznice, ili tuyeres, postavljenih oko baze peći. Budući da se temperatura vrućeg mlaznog zraka mora održavati konstantnom za dobru učinkovitost peći, a temperatura prirodno pada kako se peć hladi, vrući mlaz se miješa s kontroliranim udjelom hladnog mlaznog mlaznog zraka u komori za miješanje kako bi se temperatura isporuke održala postojanom čak i kada se troši toplina pohranjena u pojedinačnoj peći.
Vruće mjehanje nije moderni izum — datira iz ranog 19. stoljeća i predstavlja jedan od ključnih otkrića u povijesti industrijske proizvodnje željeza. Sve do 1820-ih se zapravo smatralo da hladan zrak proizvodi kvalitetnije željezo nego vrući zrak, uglavnom zato što se smanjena vlaga u hladnom zimskom zraku smatrala blagotvornom.
Vruće strujanje izumio je i patentirao za peći za željezo James Beaumont Neilson 1828. u Wilsontown Ironworks u Škotskoj. Neilson je otkrio da povećanjem temperature udara na samo 300°F (149°C) može smanjiti potrošnju goriva s 8,06 tona ugljena na 5,16 tona po toni proizvedenog željeza, s daljnjim smanjenjem koje je moguće postići na višim temperaturama. Rezultati su bili dramatični i brzo provjerljivi na razini: dokumentirane brojke iz Clyde Iron Worksa između 1829. i 1833. pokazuju da je hladno taljenje koksa koristilo 8,2 tone ugljena po toni željeza i proizvodilo 37,5 tona sirovog željeza po peći tjedno, dok je vruće pjeskarenje s koksom smanjilo potrošnju ugljena na 5,3 tone i povećalo proizvodnju na 54,9 tona tjedno.
Neilsonova izvorna oprema imala je stvarna ograničenja. Cijevi od lijevanog željeza poduprte u pećnici od opeke imale su različite karakteristike ekspanzije, što je rezultiralo s nekoliko napuknutih cijevi, a oprema za isporuku koristila je čvrste tuyere i fleksibilne kožne spojeve koji nisu mogli izdržati visoke temperature. Tek 1860. godine Englez Edward Alfred Cowper izumio je prvu uspješnu peć s vrućim mlazom — regenerativni dizajn od kockica koji je, u profinjenom obliku, i danas industrijski standard. Brzo usvajanje koje je uslijedilo bilo je zapanjujuće: vruće mješenje bilo je u općoj upotrebi u cijeloj Velikoj Britaniji do 1835., samo sedam godina nakon Neilsonovog izvornog otkrića.
| Vrsta peći | Korišteni ugljen po toni željeza | Proizvodnja sirovog željeza po tjednu |
|---|---|---|
| Hladno puhanje kokakolom | 8,2 tone | 37,5 tona |
| Vruće puhanje s kokakolom | 5,3 tone | 54,9 tona |
| Vruće puhanje ugljenom | 3,0 tone | 62,2 tone |
Osnovni razlog zašto vruće mjehanje radi je jednostavna termodinamika: hladni zrak koji ulazi u peć mora se zagrijati izgaranjem goriva unutar peći prije nego što može učiniti bilo što korisno, što troši koks na jednostavno podizanje temperature ulaznog zraka. Predgrijavanjem mlaza zraka prije nego što uđe u peć, povećava se unos topline u obliku osjetne topline koja izravno smanjuje količinu koksa.
Suvremena istraživanja potvrđuju da je odnos vrlo predvidljiv. Za svakih 100°C povećanja temperature vrućeg izlaznog zraka puhanjem, omjer koksa u visokoj peći može se smanjiti za 4-7%, izlaz se može povećati za 3-5%, a kapacitet ubrizgavanja ugljena raste sukladno tome. Zasebna industrijska procjena iznosi to u apsolutnim iznosima: svakih 10°C povećanja temperature vrućeg puhanja na užurbanoj cijevi smanjuje količinu koksa u visokoj peći za otprilike 4 do 6 kg po toni vrućeg metala.
To je i razlog zašto je vruće mješanje postalo bitno, a ne izborno kako je tehnologija peći napredovala. Predgrijavanje mlazom od oko 1200°C sada se smatra bitnim kada se ugljen u prahu ubrizgava kroz cijevi, jer mlaz vrućeg zraka osigurava brže zagrijavanje, pirolizu ugljena i izgaranje nastalih plinovitih proizvoda.
Nisu sve peći na vruće mlaznice izgrađene na isti način. Prema različitim izgledima i strukturama komore za izgaranje i regeneratora, peći s toplim mlazom općenito se dijele na tri osnovna strukturna oblika: unutarnje izgaranje, vanjsko izgaranje i gornje izgaranje. Odabir između njih u velikoj je mjeri pitanje koliko je prostora na podu dostupno i koja je vršna temperatura vrućeg mlaznog zraka ciljana.
U dizajnu s unutarnjim izgaranjem, peć se sastoji od cilindrične vatrostalne stijenke s unutarnjom okomitom pregradnom stijenkom koja dijeli jednu ljusku na komoru za izgaranje i komoru za izgaranje koja sadrži kockice. Ovo je kompaktniji, tradicionalni raspored, ali dolazi sa strukturnim ograničenjem: dizajn komore za unutarnje izgaranje s pregradnom stijenkom ima poznatu slabu točku u kutovima komore za izgaranje.
Peći s vanjskim izgaranjem sastoje se od odvojene kontrolne komore i komore za izgaranje, povezanih križanjem, a ne zajedničkim unutarnjim zidom. Razdvajanje dviju komora u različite ljuske uklanja slabu točku unutrašnjeg dizajna naprezanja u kutu i općenito podržava više vršne temperature.
Novija kategorija peći uopće nema komoru za izgaranje u konvencionalnom smislu — one su poznate kao kupolaste peći za izgaranje, peći bez osovine ili Kaluginove peći. Sve u svemu, tehnologija peći s vrućim mlazom, posebno dizajn i kvaliteta njenih vatrostalnih materijala, doživjela je ogromna poboljšanja posljednjih godina, dostigavši razinu zrelosti koja osigurava životni vijek od preko 30 godina za dobro izgrađenu peć.
Budući da različite zone peći imaju vrlo različite temperature, nijedna vatrostalna opeka ne može se koristiti svuda. Odabir materijala je slojevit prema tome koliko se svaki dio komore za rezanje zapravo zagrije.
Ovaj slojeviti pristup — usklađivanje stupnja vatrostalnosti sa stvarnom toplinom koju svaka zona doživljava — ono je što omogućuje jednoj peći da sigurno podnese temperaturni gradijent koji se proteže stotinama stupnjeva od vrha do dna.
Peći s toplim mlazom štede enormne količine koksa, ali su same po sebi značajni potrošači energije — činjenica koja se često zanemaruje kada se procjenjuje ukupna učinkovitost visoke peći. Količina plina iz visoke peći potrebna za peći iznosi približno 40% ukupne proizvodnje plina iz visoke peći, a potrošnja energije iz peći može doseći 25% ukupne potrošnje energije postrojenja.
Na osnovi tone, brojke su jednako rječite: na temelju podataka iz šest učinkovitih sustava peći s vrućim mlazom diljem svijeta, prosječna ukupna potrebna primarna energija je 1,8 GJ po toni vrućeg metala za peći s vrućim mlazom, u usporedbi s 11,6 GJ po toni za samu visoku peć. To znači da sustav peći, iako manji u smislu apsolutne energije od peći, još uvijek predstavlja značajan i kontrolirani udio u ukupnoj potrošnji energije postrojenja — i onaj gdje se dobici učinkovitosti izravno pretvaraju u uštedu koksa.
Praktična poboljšanja u operativnim postrojenjima pokazala su to u stvarnim brojkama, a ne u teoriji. Dokumentirani rezultati optimizacije peći-baterije kod integriranih proizvođača čelika u SAD-u uključuju smanjenje količine goriva za peći od 8 do 15 kg po toni vrućeg metala i povećanje temperature vrućeg mlaznog zraka od 15°C do 30°C, što dovodi do smanjenja količine koksa od otprilike 6 do 12 kg po toni vrućeg metala.
Za svakoga tko radi ili procjenjuje sustav visoke peći, pregršt parametara dosljedno određuje koliko dobro peći rade i gdje se učinkovitost dobiva ili gubi.

 OEM/ODM proizvođači visokoučinkovite opreme za izgaranje i toplinske opreme