
Taljenje i taljenje bitno su različiti procesi: taljenje je fizikalna promjena koja pretvara čvrsti metal u tekući oblik bez promjene njegovog kemijskog sastava, dok je taljenje kemijski proces kojim se metal izdvaja iz rude primjenom dopline i redukcijskog sredstva za pokretanje kemijske reakcije. Brkanje to dvoje je uobičajeno, ali razlika je ključna za svakoga tko radi u metalurgiji, industrijskoj preradi ili inženjeringu peći - oprema, temperature, unosi energije i izlazi potpuno su različiti.
Ovaj članak objašnjava znanost iza oba procesa, pojedinosti peć za taljenje tipova koji se koriste u modernoj industriji, te se duboko osvrće na njih RKEF sustavi izgaranja za taljenje nikla — jedna od energetski najintenzivnijih i tehnički najzahtjevnijih operacija taljenja na svijetu.
Razumijevanje onoga što razdvaja ova dva procesa pojašnjava zašto su za svaki od njih potrebne različite tehnologije peći, goriva i operativni pristupi.
Taljenje je a fizički promjena faze. Čvrsti metal apsorbira dovoljno toplinske energije da nadvlada strukturu svoje kristalne rešetke i postane tekući. Kemijski identitet materijala se ne mijenja — željezo se topi u tekuće željezo, aluminij se topi u tekući aluminij. Ne stvara se nova tvar. Taljenje je reverzibilno: hlađenje tekućine vraća je u kruti oblik s istim sastavom.
Tipične industrijske temperature taljenja kreću se od 660°C za aluminij to 1,538°C za čisto željezo . Peći za taljenje — indukcijske peći, elektrolučne peći koje se koriste za pretaljivanje otpada i reverberacijske peći — dizajnirane su za učinkovito postizanje i održavanje ovih temperatura bez uvođenja reaktivne kemije.
Taljenje je a kemijski procesuirati. Ulazni materijal je ruda — stijena ili mineral koji sadrži ciljni metal u kemijski vezanom obliku, obično kao oksid, sulfid ili karbonat. Toplina i redukcijsko sredstvo (najčešće ugljik u obliku koksa ili ugljični monoksid) primjenjuju se kako bi se razbile kemijske veze i oslobodio metal.
Na primjer, taljenje željeza u visokoj peći pretvara željeznu rudaču (Fe₂O₃) pomoću koksa i vapnenca na temperaturama iznad 1600°C . Proizvod je sirovo željezo — novi materijal koji se kemijski razlikuje od željezne rude. Taljenje nije reverzibilno u istom smislu: ne možete jednostavno ohladiti izlaz i povratiti izvornu rudu.
| Značajka | Topljenje | Taljenje |
|---|---|---|
| Vrsta promjene | Fizički | Kemijski |
| Ulazni materijal | Čvrsti metal ili legura | Ruda metala (oksid, sulfid, itd.) |
| Kemijski composition | Nepromijenjeno | Transformirano — proizvedena nova tvar |
| Potreban redukcijski agens | br | Da (koks, CO, vodik, itd.) |
| Nusprodukti | brne (same material, liquid state) | Troska, plinovi (CO₂, SO₂), prašina |
| Tipično temperaturno područje | 660°C – 1,538°C | 1200°C – 1700°C |
| Reverzibilnost | Potpuno reverzibilan | brt reversible |
| Primjer | Topljenje aluminum scrap for casting | Ekstrakcija nikla iz lateritne rude |
Peć za taljenje mora činiti više od stvaranja topline — mora stvarati i održavati specifično kemijsko okruženje potrebno za redukciju rude, odvajanje metala od troske i neprekidno rukovanje ogromnim protokom materijala. Različiti metali i vrste ruda zahtijevaju bitno različite konstrukcije peći.
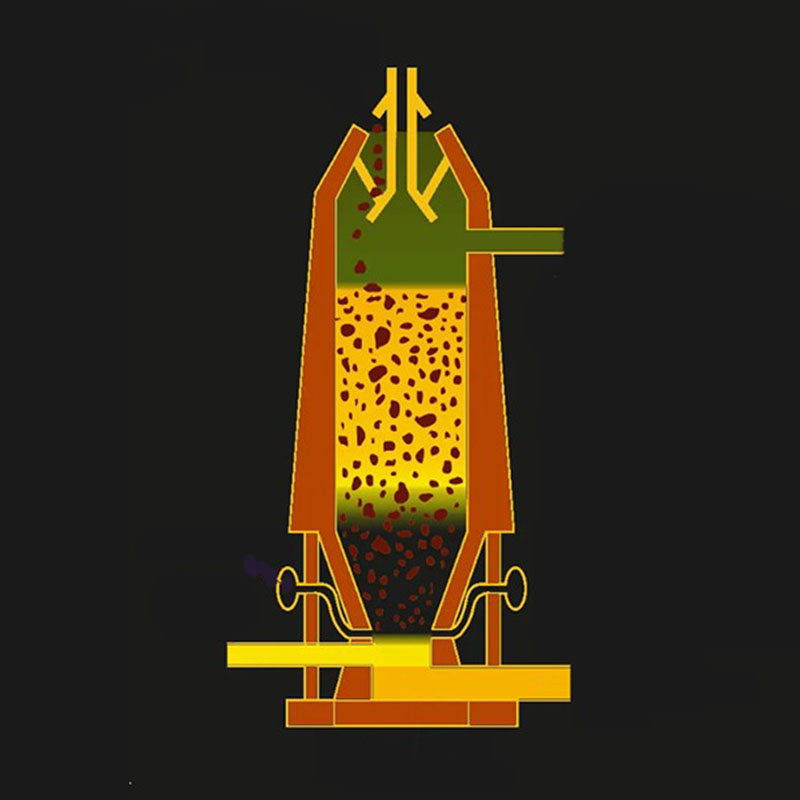
Visoka peć je dominantna tehnologija za proizvodnju željeza i čelika. Radi neprekidno, sa željeznom rudom, koksom i vapnencem koji se puni s vrha, dok se prethodno zagrijani zrak (mlaz) ubrizgava blizu baze na temperaturama oko 1000–1200°C . Unutarnje temperature dosežu do 2000°C u zoni izgaranja. Moderne visoke peći proizvode 5 000–10 000 tona sirovog željeza dnevno i imaju životni vijek od 15 do 20 godina prije ponovnog oblaganja.
Dok se EAF naširoko koriste za taljenje čeličnog otpada, također se koriste za taljenje u proizvodnji ferolegura i nikla. U načinu taljenja, električni luk daje energiju za pokretanje reakcija kemijske redukcije. EAF koji se koristi za taljenje obično radi na 1500–1700°C i konzumirati 400–700 kWh po toni proizvoda, ovisno o materijalu.
Razvio ga je Outokumpu 1940-ih i sada ga koristi više od 40 talionica diljem svijeta, brzo taljenje suspendira fino mljeveni koncentrat rude u struji zraka obogaćenog kisikom. Izgaranje i taljenje odvijaju se istovremeno u reakcijskom oknu u milisekundama. Flash taljenje prvenstveno se koristi za koncentrate bakrenog i nikal sulfida i značajno je energetski učinkovitije od konvencionalnog reverberacijskog taljenja u peći — smanjenje potrošnje energije do 80% u usporedbi sa starijom tehnologijom.
RKEF sustav je glavna tehnologija za preradu nikal lateritnih ruda. Kombinira rotacionu peć (za sušenje i predredukciju) s električnom peći (za završno taljenje). Ovaj pristup u dvije faze uvjetovan je karakteristikama lateritne rude — mokrog materijala nalik glini koji se ne može puniti izravno u električnu peć bez izazivanja opasnih eksplozija pare. RKEF sustav je detaljno istražen u odjeljcima u nastavku.
Stariji dizajn peći gdje plamen plamenika zagrijava nisko viseći krov, koji zrači toplinu dolje na rudnu kupelj. Reverberacijske peći nekoć su bile dominantne u topljenju bakra, ali su u velikoj mjeri zamijenjene flash taljenjem zbog niske energetske učinkovitosti i visokih emisija SO₂. Oni ostaju u upotrebi za sekundarno taljenje (prerada otpadaka i ostataka) zbog svoje fleksibilnosti i nižih troškova kapitala.
The Rotacijska peć – električna peć (RKEF) proces je globalni standard za pretvaranje rude nikal laterita u feronikal (FeNi) — međuproizvod koji se koristi u proizvodnji nehrđajućeg čelika. Za razliku od naslaga nikal sulfida (koje se obrađuju flotacijom i brzim taljenjem), lateritne rude su oksidne i ne mogu se koncentrirati flotacijom. Moraju se obraditi kao cijela ruda, što znači rukovanje ogromnim količinama mokrog, heterogenog materijala.
RKEF proces podijeljen je u dvije različite toplinske faze koje se uzastopno bave svojstvima materijala:
Prijenos vrućeg kalcinirana izravno iz peći u peć, umjesto da se dopušta da se ohladi, ključna je mjera za uštedu energije — smanjuje potrošnju energije električne peći za približno 15-25% u usporedbi s radom na hladno punjenje.
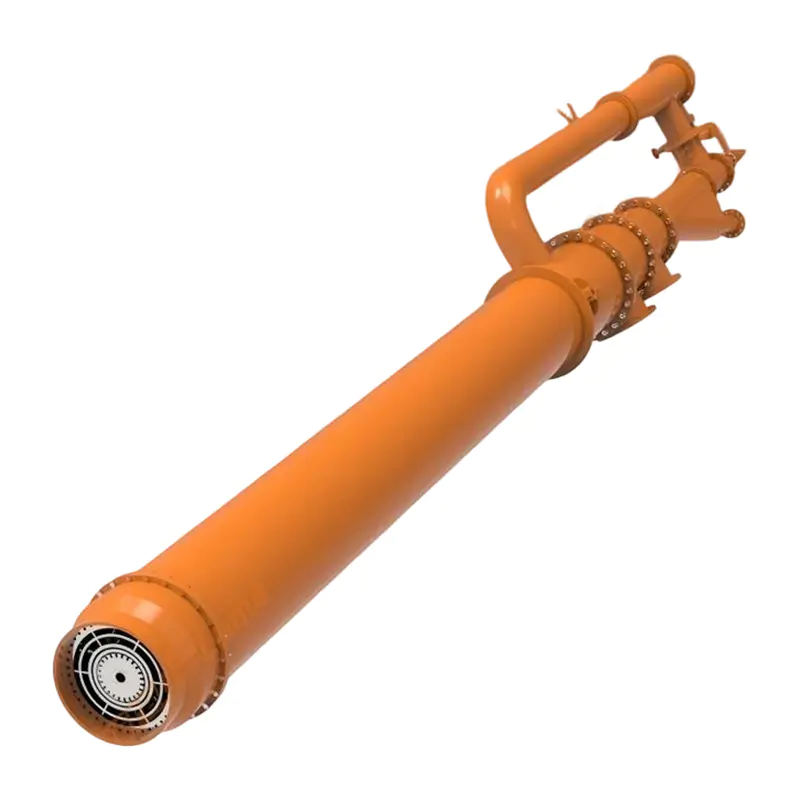
Sustav izgaranja u fazi rotacijske peći RKEF jedna je od najzahtjevnijih primjena plamenika u industrijskoj metalurgiji. Mora isporučiti ogroman, precizno kontrolirani unos topline kroz rotirajući cilindar koji može biti 60-120 metara dužine i 4-6 metara u promjeru , prerađujući stotine tona rude na sat.
Izbor goriva za sustave izgaranja u rotacijskim pećima RKEF uvjetovan je lokalnom dostupnošću, cijenom i ekološkim propisima. Glavne opcije su:
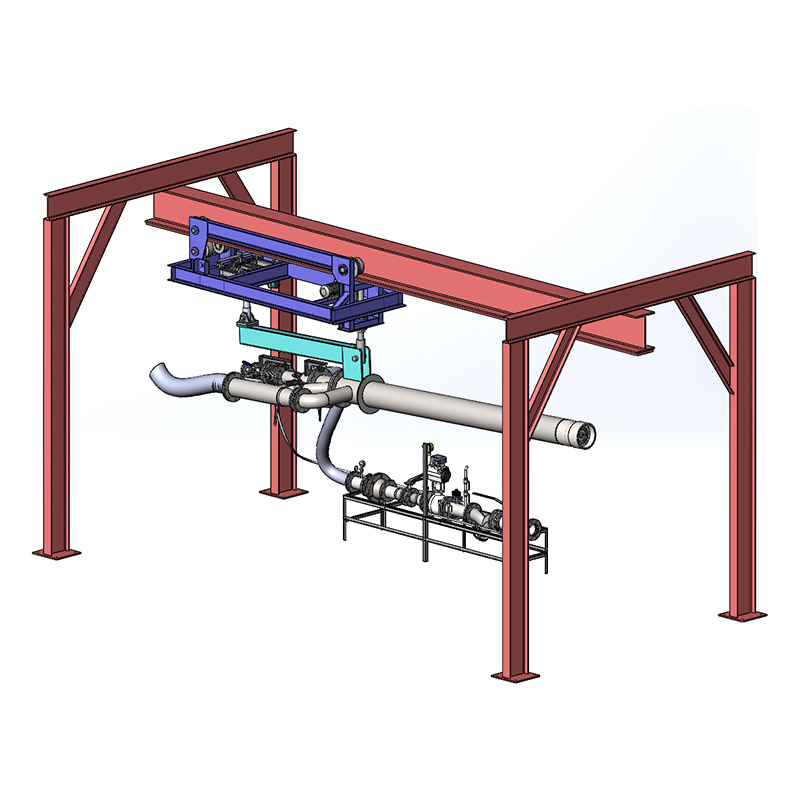
Plamenik rotacijske peći za taljenje RKEF obično pali s ispusnog kraja (vrućeg kraja) peći, s plamenom koji se proteže natrag prema dovodnom kraju. Ključni parametri konstrukcije sustava izgaranja uključuju:
| Zona | Lokacija | Temperatura (°C) | Proces koji se odvija |
|---|---|---|---|
| Zona sušenja | Kraj hranjenja | 100-400°C | Slobodno isparavanje vlage |
| Zona kalcinacije | Srednja peć | 400-700°C | Dehidroksilacija rudnih minerala |
| Zona predredukcije | Srednji do vrući kraj | 700–1000°C | Djelomična redukcija NiO i Fe₂O3 pomoću ugljena/koksa |
| Vruće pražnjenje | Kraj pražnjenja (kraj plamenika) | 900–1050°C | Izlaz kalcinata u sustav napajanja električne peći |
RKEF taljenje nikla jedan je od energetski najintenzivnijih industrijskih procesa koji su u uporabi. Specifična potrošnja energije značajno varira ovisno o stupnju rude, sadržaju vlage i radnoj učinkovitosti, ali tipične brojke daju jasnu sliku o razmjeru.
Za usporedbu, proizvodnja nikla iz sulfidnih ruda putem flotacije i brzog taljenja troši otprilike 20–30 GJ po toni nikla — znatno manje. Ovaj energetski nedostatak glavni je pokretač viših troškova proizvodnje RKEF-a i sve većeg pritiska za poboljšanjem učinkovitosti izgaranja i elektrifikacijom gdje je to moguće.
I rotacijska peć i električna peć u RKEF sustavu rade u teškim toplinskim i kemijskim uvjetima koji postavljaju ogromne zahtjeve za vatrostalne materijale za oblaganje.
Obloga peći mora izdržati kontinuiranu rotaciju, toplinske cikluse i kemijski napad rude i plinova izgaranja. Opeke s visokim sadržajem glinice (60–70% Al₂O₃) standardne su u zonama kalcinacije i predredukcijskim zonama. Često se koristi zona vrućeg pražnjenja, koja ima najteže uvjete magnezit-krom ili magnezit-špinel opeke sposoban izdržati temperature iznad 1200°C u redukcijskim atmosferama. Prosječni vijek trajanja vatrostalne kampanje u RKEF pećima je 3–5 godina , nakon čega se peć mora zatvoriti i ponovno obložiti.
EAF ložište u RKEF taljenju istovremeno dolazi u kontakt s rastaljenim feroniklom na 1550–1650°C i visoko fluidnom troskom. Obloga ognjišta obično koristi nabijanje magnezija ili magnezitno-ugljične opeke u metalnoj zoni i visokomagnezitne opeke u zoni troske. Sastav troske — osobito omjer silicij-dioksid-magnezij ("baznost troske") — mora se pažljivo kontrolirati kako bi se minimaliziralo otapanje vatrostalnog materijala. Bazičnost od 0,8–1,2 (MgO/SiO₂) tipična je u operacijama RKEF nikla kako bi se uravnotežila fluidnost i vijek trajanja vatrostalnog materijala.
Operacije RKEF-a stvaraju nekoliko značajnih ekoloških tokova koji zahtijevaju inženjerske kontrole.
RKEF nije jedina dostupna tehnologija za proizvodnju nikla, a razumijevanje gdje se uklapa u odnosu na alternative pomaže objasniti zašto dominira u preradi laterita unatoč visokim troškovima energije.
| tehnologija | Vrsta rude | Proizvod | Korištenje energije | Ključna prednost |
|---|---|---|---|---|
| RKEF | Laterit (saprolit) | Feronikal (15–40% Ni) | Vrlo visoko | Izravno rukuje rudom saprolita s visokim sadržajem Mg |
| HPAL (visoko-Pressure Acid Leach) | Laterit (limonit) | Mješoviti talog hidroksida | Umjereno | Oporavlja Co kao koproizvod; baterijski izlaz |
| Flash Smelting | Koncentrat sulfida | Nikal mat (65–75% Ni) | Niska–umjerena | Visoka propusnost, hvatanje SO₂ za kiselo postrojenje |
| Caronov proces | Laterit (limonit) | Sinter nikal oksida | High | Niži kapitalni trošak od HPAL-a |
RKEF-ova dominacija u topljenju laterita — osobito u Indoneziji, koja sada čini preko 50% svjetske proizvodnje nikla — proizlazi iz njegove sposobnosti rukovanja vrstama saprolitne rude (1,5–2,5% Ni) i isporukom feronikla izravno upotrebljivog u proizvodnji nehrđajućeg čelika. Kako potražnja za baterijskim niklom raste, operateri RKEF-a su pod sve većim pritiskom da poboljšaju feronikl u nikl klase 1 putem procesa pretvorbe nikal mat ili da razviju hibridne sheme toka koje uključuju hidrometaluršku rafinaciju.

 OEM/ODM proizvođači visokoučinkovite opreme za izgaranje i toplinske opreme